

পণ্য পরামর্শ
আপনার ইমেল ঠিকানা প্রকাশ করা হবে না. প্রয়োজনীয় ক্ষেত্রগুলি চিহ্নিত করা হয়েছে *
চীন থেকে আসছে, বিশ্বের বিপণন.
40 µm ওয়েট টার্গেট সহ 60 মি/মিনিট গতিতে একটি 1,300 মিমি ওয়েব চালানো একটি কনভার্টার একটি নির্দিষ্ট স্থানকে স্পর্শ না করেই একটি সিঙ্গেল শিফটের মধ্যে তিন থেকে চার মাইক্রোমিটার কোটের ওজন হারাতে পারে। কিছুই ভাঙা দেখায় না। লাইনটি পরিষ্কার, পাম্পটি স্থির, অপারেটর একটি সংখ্যা পরিবর্তন করেনি। যা সরানো হয়েছে তা হল মিটারিং গ্যাপ, ওয়েব টেনশন, ব্যাকিং রোল তাপমাত্রা এবং আঠালো সান্দ্রতার মধ্যে সম্পর্ক।
এটি একটি রোল টু রোল কোটারের প্রকৃতি: এটি একটি ওয়েব-হ্যান্ডলিং মেশিন প্রথম এবং একটি লেপ মেশিন দ্বিতীয়। আপনি কোন তরল চালাতে পারেন এবং মোটামুটিভাবে আপনি কতটা পাতলা হতে পারেন তা লেপের মাথাটি নির্ধারণ করে। ওয়েব পাথ, টেনশন লুপ এবং ড্রায়ার ঠিক করে যে আপনি সেই পুরুত্বকে আট ঘণ্টা ধরে রাখতে পারবেন কিনা, শিফটের পর শিফট, অনেকের পর অনেক।
সংক্ষিপ্ত উত্তর: ফ্লুইড রিওলজি এবং টার্গেট কোটের ওজন অনুসারে আবরণের মাথাটি বেছে নিন, তারপরে টেনশন নিয়ন্ত্রণ, রোল রানআউট এবং ড্রায়ার ব্যালেন্সে আপনার ইঞ্জিনিয়ারিং বাজেট ব্যয় করুন। একটি দুর্বল ওয়েব পাথে মাউন্ট করা একটি ±1.5% স্লট-ডাই হেড প্রতিবার একটি ভাল-টেনশনযুক্ত রিভার্স-রোল স্টেশনকে কম করবে।
অনুশীলনে, বেশিরভাগ পুরুত্বের অভিযোগ তিনটি জিনিসের দিকে ফিরে আসে: মিটারিং গ্যাপ ড্রিফ্ট, স্টেশনগুলির মধ্যে উত্তেজনার পার্থক্য এবং রোল বা ব্যাকিং-সিলিন্ডার রানআউট। সেগুলি ঠিক করুন এবং মাথার পছন্দটি উত্পাদনশীলতার বিষয় হয়ে ওঠে, বেঁচে থাকার নয়।
একটি সাধারণ রেখা নিয়ন্ত্রিত উত্তেজনার মধ্যে সাবস্ট্রেটটিকে খুলে দেয়, এটিকে লেপ স্টেশনে একটি ব্যাকিং রোলের উপর দিয়ে যায়, একটি মাল্টি-জোন ড্রায়ার বা একটি UV/EB কিউরিং ইউনিটের মাধ্যমে ভেজা ফিল্মটি বহন করে, এটিকে একটি চিল রোলে ঠান্ডা করে, ঐচ্ছিকভাবে একটি দ্বিতীয় ওয়েবকে লেমিনেট করে এবং রিওয়াইন্ড করে। এই ব্লকগুলির প্রতিটি ত্রুটি অবদান রাখে, এবং তারা বাতিল করার পরিবর্তে যোগ করে।
মিটারিং গ্যাপ
একটি ফিলার বা লেজার দিয়ে সেট করুন, একটি বিটা গেজ দিয়ে যাচাই করা হয়েছে। ওয়ার্ম-আপের পরে পুনরায় পরীক্ষা করুন, আগে নয়।
গতির অনুপাত
বিপরীত রোলে, আবেদনকারী ওয়েবের বিরুদ্ধে চলে; একটি 10% অনুপাত পরিবর্তন মোটামুটি একই ক্রমে ফিল্ম বেধ সরানো.
থাকার সময়
ওভেনের দৈর্ঘ্য লাইনের গতি দ্বারা বিভক্ত। দ্বিগুণ গতির অর্ধেক বাস করে — এবং সাধারণত আনুগত্য পরিবর্তন করে, শুধু শুষ্কতা নয়।
তরল স্থায়িত্ব
সান্দ্রতা সেট পয়েন্টের ±1 °সে ধরে রাখা হয়; দ্রাবক-ভিত্তিক আঠালো একটি খোলা প্যানে দ্রুত প্রবাহিত হয়।
আমাদের নিজেদের মধ্যে আবরণ কর্মশালা , একই যুক্তি নিয়ন্ত্রণ করে যে আমরা কীভাবে আঠালো ফিল্ম এবং কার্যকরী ঝিল্লি তৈরি করি: ফর্মুলেশন উইন্ডো সেট করে, কিন্তু ওয়েব পাথ এবং মিটারিং লুপ সিদ্ধান্ত নেয় যে উইন্ডোটি 2,000 মিটার রোল জুড়ে পুনরাবৃত্তিযোগ্য কিনা।
বিক্রেতারা একটি মেশিনের জন্য একটি সহনশীলতা উদ্ধৃত করবে, কিন্তু সেই সংখ্যাটি শুধুমাত্র একটি নির্দিষ্ট গতিতে একটি নির্দিষ্ট তরলের জন্য ধারণ করে। ভেরিয়েবলের পদ্ধতিগুলি তুলনা করুন যা আসলে আপনার পণ্যকে সীমাবদ্ধ করে।
ট্রেড-অফ খুব কমই সূক্ষ্ম। স্লট ডাই সবচেয়ে টাইট ক্রস-ওয়েব অভিন্নতা দেয় এবং স্টার্টআপের পরে সর্বনিম্ন বর্জ্য দেয়, কিন্তু এটি কণা দূষণকে শাস্তি দেয় এবং প্রতিটি প্যাটার্ন প্রস্থের জন্য একটি শিম পরিবর্তন প্রয়োজন। বিপরীত রোল রুক্ষ স্তর এবং উচ্চ সান্দ্রতা ক্ষমা করে, একটি দীর্ঘ স্টার্টআপ এবং একটি গতি সিলিং খরচে। যদি আপনার পণ্যের মিশ্রণ সাপ্তাহিক পরিবর্তিত হয়, দ্রুত-পরিবর্তন রোল সহ একটি রিভার্স-রোল স্টেশন প্রায়শই একটি স্লট-ডাই হেডের চেয়ে সস্তা উত্তর যা আপনি মাসে চারবার রি-শিম করেন।
উদ্ধৃত সহনশীলতাগুলি একটি সংক্ষিপ্ত নমুনার মাধ্যমে পরিমাপ করা স্থির-রাষ্ট্রীয় পরিসংখ্যান। ক্রেতারা আসলে যা নিয়ে থাকেন তা হল স্টার্টআপ, স্প্লাইস এবং শাটডাউন সহ একটি সম্পূর্ণ রোল জুড়ে ছড়িয়ে পড়া। উভয়ের মধ্যে ব্যবধান হল যেখানে বেশিরভাগ ক্রয়ের অনুশোচনা হয়।
ট্রায়ালের সময় জিজ্ঞাসা করার মতো আরও দুটি পরিসংখ্যান: স্টপ করার পরে স্থির অবস্থায় পৌঁছানোর সময় এবং প্রতিটি স্প্লাইসে স্ক্র্যাপ করা ওয়েবের দৈর্ঘ্য। একটি হেড যা 80 মিটারের পরিবর্তে 20 মিটারে স্থির থাকে তা অল্প রানে প্রকৃত অর্থ সাশ্রয় করে এবং যখন আপনার গড় অর্ডার 3,000 মিটার হয় তখন এটি হেডলাইন সহনশীলতার চেয়ে বেশি গুরুত্বপূর্ণ।
ইনস্টল করা ভিত্তিটি এমন অ্যাপ্লিকেশনের দিকে ঝুঁকে যায় যেখানে প্রলিপ্ত স্তরটি আলংকারিক না হয়ে কার্যকরী হয়: এটি সঞ্চালন, অন্তরক, বন্ধন, শিখাকে আটকায় বা তথ্য বহন করে।
■ ব্যাটারি এবং শক্তি উপকরণ - 32%
■ ইলেকট্রনিক্স এবং ডিসপ্লে ফিল্ম - 24%
■ লেবেল, টেপ এবং প্যাকেজিং - 22%
■ মেডিকেল এবং ডায়াগনস্টিক - 12%
■ অন্যান্য শিল্প - 10%
লেবেল স্টক হল ভলিউম সেগমেন্ট এবং খরচের জন্য সর্বনিম্ন ক্ষমা করা, এই কারণেই পিভিসি আঠালো ফিল্মগুলি টাইট টেনশন কন্ট্রোলের সাথে উচ্চ গতিতে চালানো হয়; এক মিলিয়ন বর্গ মিটারে 5% কোট-ওজন সাশ্রয় একটি বাস্তব মার্জিন। ইলেকট্রনিক্স এবং ব্যাটারির কাজ অন্যভাবে যায়: কম গতি, কঠোর সহনশীলতা, আরও পরিদর্শন।
 SVLW 80#E(W) পিওর হোয়াইট বেস পিভিসি আঠালো ফিল্ম সাবস্ট্রেট: পিভিসি আঠালো বেধ: কাস্টমাইজযোগ্য 180 ° ইস্পাত প্লেট পিলিং বল: কাস্টমাইজযোগ্য পণ্য দেখুন →
ডাইরেক্ট-থার্মাল গ্রেড অন্য দিক থেকে একই যুক্তি দেখায়। একটি থ্রি-প্রুফ টপকোট প্রিন্টের সংবেদনশীলতা বজায় রাখার জন্য যথেষ্ট পাতলা কিন্তু তাপ, আর্দ্রতা এবং ঘর্ষণ থেকে বাঁচতে যথেষ্ট পুরু প্রয়োগ করতে হবে — কয়েক মাইক্রোমিটারের একটি আবরণ উইন্ডো যা শুধুমাত্র একটি স্থিতিশীল মিটারিং লুপ একটি সম্পূর্ণ উৎপাদন রোল জুড়ে ধরে রাখতে পারে।
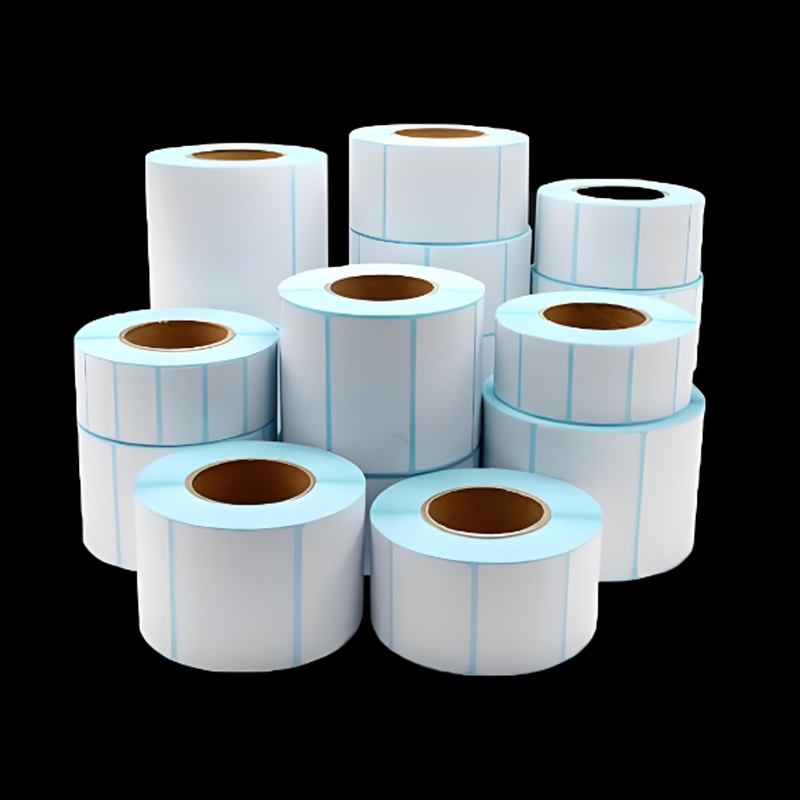 R-HRM-3F 3-প্রুফ গরম আঠালো গ্রিড থার্মাল পেপার হট-গ্লু গ্রিড বেস এবং কাস্টমাইজযোগ্য আঠালো বেধ এবং লেবেল-ম্যাটেরিয়াল সোর্সিংয়ের জন্য 180° পিল ফোর্স সহ একটি 3-প্রুফ থার্মাল পেপার। পণ্য দেখুন →
যে কেউ একটি পণ্য পরিবার একটি নতুন লাইন ম্যাপিং জন্য, আমাদের রোল আবরণ প্রযুক্তি, সহনশীলতা এবং উপাদান নির্বাচনের জন্য গাইড বস্তুগত দিক থেকে একই সিদ্ধান্ত গাছের মধ্য দিয়ে চলে।
একটি স্ট্রাকচার্ড ট্রায়াল ছাড়াই একটি কোটার কেনা একটি মেশিনের সাথে শেষ করার একক সবচেয়ে সাধারণ উপায় যা বিক্রেতার ডেমো ফ্লুইডের উপর সুন্দরভাবে চলে এবং আপনার উপর খারাপভাবে চলে।
ধাপ 1 - তরল সংজ্ঞায়িত করুন
সান্দ্রতা বক্ররেখা বনাম শিয়ার এবং তাপমাত্রা, কঠিন উপাদান, দ্রাবক সিস্টেম, পাত্র জীবন. নিচের দিকে সবকিছু এই থেকে অনুসরণ করে.
ধাপ 2 — সরু ওয়েবে পাইলট
200-300 মিমি প্রস্থ আপনি মূলধন কমিট করার আগে রিবিং, ডিওয়েটিং এবং এজ বিড প্রকাশ করার জন্য যথেষ্ট।
ধাপ 3 - একটি গেজ অধ্যয়ন চালান
ওয়েব জুড়ে ত্রিশ পয়েন্ট, রোল বরাবর পাঁচটি অবস্থান। 3-সিগমা রিপোর্ট করুন, গড় নয়।
ধাপ 4 - ড্রায়ার পরীক্ষা করুন
অবশিষ্ট দ্রাবক, আনুগত্য এবং রঙ পরিবর্তন 80%, 100% এবং 120% ডিজাইনের গতিতে।
ধাপ 5 - আট ঘন্টা গ্রহণ
একটি স্প্লাইস সহ একটি অবিচ্ছিন্ন দৌড়, একটি স্টপ-স্টার্ট এবং একটি রোল পরিবর্তন। প্রোফাইল ধরে থাকলে, লাইন প্রস্তুত।
বাজেট বাস্তবসম্মতভাবে: একটি দুই-জোন ড্রায়ার সহ একটি মধ্য-প্রস্থ পাইলট লাইন সাধারণত একটি উত্পাদন মেশিনের নীচে ভালভাবে অবতরণ করে এবং এটি যে ডেটা তৈরি করে তা হল যা উত্পাদন ক্রয়কে অর্থ কমিটির কাছে প্রতিরক্ষাযোগ্য করে তোলে।
একটি কোটার একটি নির্ভুল যন্ত্র যা একটি নোংরা পরিবেশে বাস করে। রক্ষণাবেক্ষণের সময়সূচী সহনশীলতার স্পেসিফিকেশনের অংশ, কোন চিন্তাভাবনা নয়।
সম্মতি বাজার অনুসরণ করে, মেশিন নয়। দ্রাবক লাইন VOC হ্রাস এবং আবরণ মাথা এবং ড্রায়ার খাঁড়ি জন্য জোন শ্রেণীবিভাগ প্রয়োজন; ইলেকট্রনিক্সের জন্য আঠালো পণ্য সাধারণত UL স্বীকৃতি এবং REACH/RoHS ডকুমেন্টেশন প্রয়োজন; ব্যাটারি সামগ্রীর জন্য ক্রমবর্ধমানভাবে IATF 16949 প্রক্রিয়া শৃঙ্খলা এবং আগত সাবস্ট্রেট লট থেকে সমাপ্ত রোল পর্যন্ত ট্রেসেবিলিটি প্রয়োজন। প্রতি লট বিশ্লেষণের ইনকামিং সার্টিফিকেটের জন্য জিজ্ঞাসা করুন — সাবস্ট্রেট গেজ বৈচিত্র হল কয়েকটি ত্রুটির উত্সগুলির মধ্যে একটি যা আপনি সুরক্ষিত করতে পারবেন না।
 YH-TFTR 50# ডুয়াল-সিলিকন হট মেল্ট আঠালো ফিল্ম একটি সাবস্ট্রেট-মুক্ত ডুয়াল-সিলিকন হট-গলে আঠালো ফিল্ম কাস্টমাইজযোগ্য আঠালো বেধের সাথে, কার্যকরী যৌগিক উপকরণ এবং গরম-গলিত ফিল্ম সোর্সিংয়ের মধ্যে অনুসন্ধানের জন্য উপস্থাপিত। পণ্য দেখুন →
হট-মেল্ট সিস্টেমগুলি তাদের নিজস্ব একটি নোট প্রাপ্য: কোনও দ্রাবক নয়, কোনও ড্রায়ার নেই, তবে একটি উত্তপ্ত ডাই এবং একটি তরল যার সান্দ্রতা তাপমাত্রার সাথে তীব্রভাবে পরিবর্তিত হয়। ডাই-এ একটি 5 °সে ড্রিফট মিনিটের মধ্যে একটি দৃশ্যমান কোট-ওজন পরিবর্তনে অনুবাদ করে, তাই গলিত ট্যাঙ্ক এবং পায়ের পাতার মোজাবিশেষে তাপমাত্রা নিয়ন্ত্রণ মিটারিং গ্যাপের মতোই গুরুত্বপূর্ণ।
ব্যবহারিক নিয়মটি প্রতিটি বিন্যাস জুড়ে রয়েছে: আবরণের মাথাটি তরলের সাথে মিলিয়ে নিন, তারপরে টান, রোল জ্যামিতি এবং ড্রায়ার ব্যালেন্সে অতিরিক্ত বিনিয়োগ করুন। এটি একটি কোটারের মধ্যে পার্থক্য যা গ্রহণযোগ্যতার দিনে একটি স্পেসিফিকেশন পূরণ করে এবং যেটি এখনও পাঁচ বছরে এটি পূরণ করে৷
আবরণ মাথার পণ্য ওভারভিউ: প্রকার, সহনশীলতা, এবং নির্বাচন নির্দেশিকা
গরম গলিত আঠালো লাঠি কি তৈরি? ইভা, ট্যাকিফায়ার, ওয়াক্স ব্যাখ্যা করা হয়েছে
আপনার ইমেল ঠিকানা প্রকাশ করা হবে না. প্রয়োজনীয় ক্ষেত্রগুলি চিহ্নিত করা হয়েছে *
